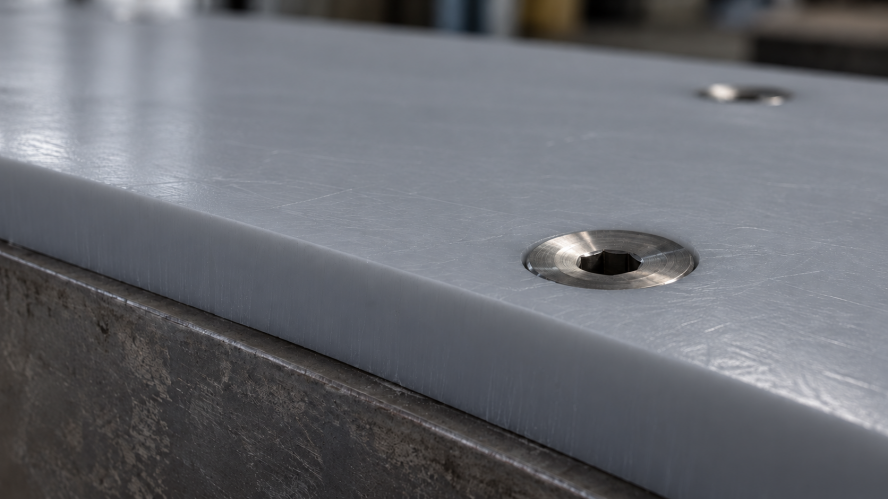
Листы из сверхвысокомолекулярного полиэтилена применяют для футеровки бункеров, кузовов самосвалов, течек, желобов и ковшей. Материал уменьшает налипание сырья и облегчает его скольжение, но эти свойства сохраняются только при правильном монтаже. СВМПЭ расширяется при нагреве сильнее стали, поэтому лист нельзя жёстко зажимать во всех точках: крепёж должен удерживать футеровку и одновременно позволять ей менять размеры при колебаниях температуры.
Для монтажа используют болты, приварные шпильки или шайбы, а головки крепежа утапливают в лист, чтобы сохранить гладкую рабочую поверхность. Верхнюю кромку защищают от попадания сырья под футеровку. Размер отверстий, шаг крепления и компенсационные зазоры рассчитывают для конкретного оборудования с учётом его геометрии, нагрузки и температурного режима.
Почему листы СВМПЭ нельзя крепить как металл
Стальная стенка и полимерный лист по-разному реагируют на изменение температуры. Сталь имеет коэффициент линейного теплового расширения в 15 раз меньше, чем СВМПЭ. Изменение размеров СВМПЭ намного заметнее. Если лист установить вплотную между жёсткими упорами, при нагреве материалу будет некуда расширяться. Он начнёт выгибаться и образовывать волны. Вокруг креплений могут появиться напряжения. При охлаждении лист сожмется, из-за чего увеличатся зазоры или ослабнет прижим.
Поэтому правильное крепление листов СВМПЭ к металлу должно выполнять две задачи. Оно удерживает футеровку под рабочей нагрузкой и не мешает её температурному перемещению. Учитывают и свойства самого полимера. СВМПЭ способен постепенно деформироваться под постоянным давлением. Если крепёж перетянуть, головка или шайба со временем продавит материал. Сильная затяжка не всегда делает соединение надёжнее.
Что нужно определить перед монтажом
Сначала выясняют, какой материал движется по поверхности. Важны влажность, размер куска, абразивность и склонность сырья к налипанию. Затем оценивают скорость потока, высоту падения и возможные удары. Отдельно определяют минимальную и максимальную температуру листа. Температура футеровки может отличаться от температуры воздуха. На неё влияет нагретое сырьё, солнечный свет, работа оборудования и сезонные остановки.
Нужно знать толщину СВМПЭ, размеры листов и состояние металлического основания. Для кузова самосвала потребуется одна схема крепления. Для наклонной течки или стационарного бункера она может быть другой. На этом этапе выбирают расположение стыков и направление укладки. Длинную сторону листа обычно стараются располагать по направлению движения материала. Так уменьшается количество поперечных кромок, за которые может зацепиться поток.
Подготовка металлической поверхности
Перед монтажом оборудование очищают от остатков сырья. С основания удаляют рыхлую ржавчину, окалину и старые непрочные покрытия. Наплывы сварки и острые выступы зачищают. Лист должен опираться на металл без выраженных точечных нагрузок. Крупная вмятина, выступающий шов или оставшийся под футеровкой кусок сырья может стать местом деформации. При ударе нагрузка сосредоточится на небольшой площади.
Небольшие неровности не всегда требуют полного выравнивания поверхности. Но геометрию основания нужно проверить заранее. Если лист приходится сильно притягивать крепежом к сложному изгибу, в нём уже при монтаже возникают напряжения. Места сварки шпилек или шайб очищают до металла. Сварочные работы выполняют с учётом требований к самой конструкции. Нельзя повреждать силовые элементы кузова, бункера или ковша без согласованной технологии.
Сквозное крепление болтами
Сквозные болты применяют, когда доступна обратная сторона металлической стенки. В листе и основании выполняют отверстия. Со стороны рабочей поверхности устанавливают крепёж с плоской головкой. Снаружи соединение фиксируют гайкой и шайбой. Головку утапливают заподлицо с поверхностью СВМПЭ. Выступающий болт нарушит скольжение сырья. Вокруг него начнут задерживаться мелкие частицы. При движении крупного материала головка будет принимать прямые удары.
Для распределения нагрузки применяют крепёж с увеличенной опорной площадью. Обычная узкая головка сильнее давит на пластик и может постепенно углубляться в него. Сквозное крепление удобно контролировать и заменять. Но оно требует сверления металлической стенки. Этот способ подходит не для каждой конструкции.
Крепление на приварные шпильки
Если сверлить стенку нельзя или доступ с обратной стороны затруднён, используют приварные резьбовые шпильки. В листе заранее выполняют отверстия с выборкой под гайку, потом укладывают на место монтажа и размечают точки приварки шпилек через отверстия в футеровке. Шпильку приваривают к стальному основанию. Затем лист нанизывают на приваренные шпильки и фиксируют специальной гайкой, утопленной в подготовленную выборку. Отверстие можно закрыть полимерной заглушкой.
Такое соединение не требует сквозного отверстия в металле. Рабочая поверхность остаётся гладкой. При повреждении отдельный лист можно снять и заменить. Глубину выборки рассчитывают так, чтобы не ослабить футеровку. Если оставить под крепежом слишком тонкий слой СВМПЭ, при затяжке или ударе он может деформироваться.
Крепление приварными шайбами
Ещё один вариант предусматривает применение приварных шайб. В листе выполняют углубление под крепёжный элемент. Шайбу устанавливают в него и приваривают к металлическому основанию. После сварки место крепления закрывают заглушкой из совместимого полимера. Так получают ровную поверхность без выступающих металлических деталей. Этот способ используют при монтаже листов достаточной толщины, в которых можно выполнить выборку без критического ослабления материала. Сварку проводят аккуратно. СВМПЭ нельзя перегревать открытым пламенем или сварочной дугой. Если технология требует сварки через подготовленное отверстие, участок листа защищают от брызг и локального перегрева.
Можно ли приклеить СВМПЭ к металлу
Обычный клей плохо удерживает СВМПЭ. Причина заключается в низкой поверхностной адгезии полимера. Именно это свойство помогает материалу сопротивляться налипанию, но одновременно затрудняет склеивание. Для получения клеевого соединения требуется специальная обработка поверхности и совместимая клеевая система. Применяют плазменную, коронную или химическую активацию. Технологию проверяют на образцах при рабочей температуре и реальной нагрузке.
На бункерах, кузовах и другом промышленном оборудовании клей обычно не заменяет механический крепёж. Вибрации, удары и температурные перемещения создают сложную нагрузку на клеевой слой. Поэтому основным способом монтажа остаются болты, шпильки или сварные шайбы.
Как компенсировать температурное расширение
Изменение длины листа зависит от его размера, коэффициента линейного расширения и разницы между температурой монтажа и предельной рабочей температурой. Эти параметры связывает формула:
ΔL = α × L × ΔT
В формуле ΔL обозначает изменение длины листа, α — коэффициент линейного расширения конкретной марки СВМПЭ, L — исходную длину, а ΔT — изменение температуры.
Коэффициент нужно брать из технической документации на выбранный материал. Нельзя подставлять усреднённое значение для любого полиэтилена. Состав и способ производства влияют на поведение листа. Обычно предусматривают одну базовую точку, которая задаёт положение панели. Остальные отверстия делают с компенсацией перемещения. Для этого применяют увеличенные или продолговатые отверстия. Их направление зависит от того, куда должен расширяться лист. Размер компенсации рассчитывают, а не выбирают на глаз. Слишком маленькое отверстие зажмёт лист. Слишком большое уменьшит площадь опоры крепежа и может привести к смещению панели.
Как выполнять отверстия и потай
СВМПЭ обрабатывают сверлением, фрезерованием или гидроабразивной резкой. Лазерная резка для него не рекомендуется. Она оплавляет кромку и перегревает материал в зоне реза. Отверстия желательно подготовить до установки листа. Их расположение переносят с монтажной схемы или размечают по месту. После сверления удаляют заусенцы.
Размер потая должна соответствовать головке болта или используемой гайке. Крепёж и заглушку утапливают до уровня рабочей поверхности. После монтажа по поверхности проводят контроль. Головки, гайки и заглушки не должны выступать над листом. Особое внимание уделяют участкам, по которым проходит мелкая влажная фракция. Даже небольшой выступ может стать началом налипания.
Как располагать стыки и кромки
Футеровку нельзя устанавливать без учёта направления потока. Сырьё не должно ударять в открытую кромку или заходить под неё. На наклонных стенках монтаж обычно ведут снизу вверх. Верхний лист располагают так, чтобы поток переходил с него на нижний без встречной ступени. Конкретную форму стыка выбирают с учётом толщины футеровки и направления движения материала.
Верхнюю входную кромку защищают металлической прижимной планкой. Она создаёт переход от стальной стенки к полимеру и не позволяет сырью попасть под футеровку. Стыки между правильно установленными листами обычно не нужно заполнять герметиком. Но между панелями оставляют рассчитанный температурный зазор. Его величина зависит от размеров листов и диапазона температур.
В зонах прямого падения крупных кусков одной полимерной футеровки может быть недостаточно. Здесь применяют отбойную конструкцию, амортизирующий слой или комбинированную защиту. Главная задача заключается в том, чтобы убрать прямой удар с кромок и крепежа.
Как выбирать шаг крепления
Универсального шага крепления для всех листов СВМПЭ нет. Он зависит от толщины панели, её размера, формы основания и рабочей нагрузки. По краям крепёж обычно размещают чаще, поскольку именно кромки сильнее подвержены задиру. В средней части учитывают прогиб листа и состояние металлической поверхности. Возле зоны загрузки или изменения направления потока схема может потребовать усиления.
В технических публикациях встречаются схемы с болтами М12 или М16 и шагом от 300 до 500 мм по периметру панели. Эти значения относятся к определённым типам футеровки и оборудования. Крепёж не располагают слишком близко к краю. Между отверстием и кромкой должно оставаться достаточно материала, чтобы лист не разорвало при температурном перемещении или ударе.
Как затягивать крепёж
Задача затяжки заключается в том, чтобы прижать лист к основанию без его продавливания. На поверхности не должно появляться глубокой воронки вокруг головки. Момент затяжки зависит от диаметра крепежа, материала болта и конструкции прижимного элемента. Его задают в монтажной документации. Использование максимального момента для выбранного болта здесь не всегда оправдано, поскольку ограничивающим элементом становится полимер.
На оборудовании с вибрацией применяют предусмотренную проектом защиту от самоотвинчивания. После первых рабочих циклов соединения осматривают и при необходимости корректируют затяжку, не допуская чрезмерного прижима и продавливания полимера.
Ошибки при монтаже СВМПЭ
Частая ошибка возникает, когда все отверстия выполняют точно по диаметру болта. Лист оказывается жёстко зажат и при изменении температуры начинает выгибаться. Другая проблема связана с отсутствием защиты верхней кромки. Сырьё попадает между металлом и футеровкой. Постепенно оно отжимает лист от основания.
Выступающий крепёж нарушает скольжение и принимает ударную нагрузку. Слишком глубокий потай уменьшает рабочую толщину панели. Перетянутая головка продавливает полимер и ухудшает фиксацию. Нельзя устанавливать листы вплотную без расчёта зазоров. Нельзя перекрывать стыки против направления потока. И не следует пытаться исправить неровное основание сильной затяжкой болтов. Ещё одна ошибка заключается в выборе крепления отдельно от материала. Марка СВМПЭ, толщина листа и схема монтажа должны работать как единая система.
Проверка после монтажа
После установки проверяют прилегание листов, положение кромок и глубину крепежа. Панели не должны заметно прогибаться между точками фиксации. Под ними не должно оставаться крупных посторонних предметов. Затем осматривают температурные зазоры и защищённость входных кромок. Проверяют, может ли лист свободно расширяться в предусмотренном направлении.
Повторный осмотр проводят после первых циклов загрузки и после заметного изменения температуры. Нужно убедиться, что панели не выгнулись, крепёж не выступил над поверхностью, сырьё не попадает под кромки. Во время дальнейшей эксплуатации контролируют зоны загрузки, стыки и места крепления. Повреждённую секцию можно заменить отдельно, если футеровка изначально разделена на ремонтопригодные панели.
Как заказать листы и монтажную схему
Для подбора крепления недостаточно знать только площадь металлической поверхности. Нужны размеры оборудования, чертёж или эскиз, направление движения сырья и данные о нагрузке. Следует указать рабочую температуру, влажность, размер фракции и высоту падения материала. НПО ГЕЛАР подбирает марку Поликерамопласта и толщину листов под конкретный узел. Вместе с материалом предоставляется технологическая карта монтажа. При необходимости можно заказать готовый комплект с отверстиями, крепежом и деталями по чертежу. Такой подход снижает риск ошибок на объекте. Листы поступают подготовленными под выбранную схему, а крепление учитывает температурное расширение, геометрию оборудования и реальную нагрузку.