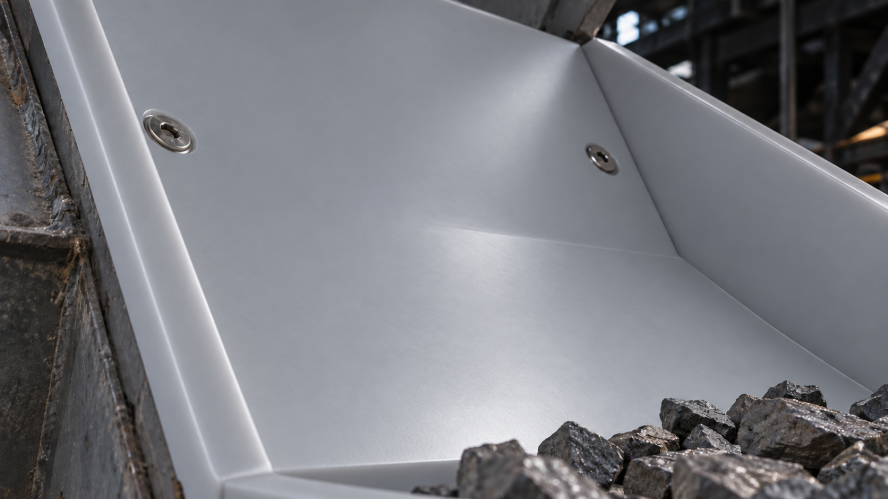
Срок службы футеровки из сверхвысокомолекулярного полиэтилена нельзя определить только по толщине листа или названию материала. Одна и та же марка СВМПЭ может несколько лет работать в бункере с сырым углём и быстро износиться в зоне падения крупной фракции руды. На ресурс влияют свойства сырья, скорость движения, высота падения и температура, а также геометрия оборудования, схема крепления и качество металлического основания. Поэтому футеровку оценивают как часть конкретного узла, и без данных об эксплуатации точный срок службы назвать нельзя.
Марка СВМПЭ
Под обозначением СВМПЭ выпускаются материалы с разной молекулярной массой и составом, поэтому они отличаются по износостойкости, антиадгезионным свойствам и поведению при механической нагрузке. Стандартные марки PE1000, PE2000 и PE9000 применяют при умеренном абразивном воздействии и там, где нужно уменьшить налипание или намерзание сырья. Модифицированные композиты могут лучше работать с влажными и липкими материалами, тогда как другие марки рассчитаны на более интенсивное истирание. При этом повышение износостойкости не всегда означает улучшение антиадгезионных свойств.
Материал выбирают по основной проблеме узла. Если сырьё налипает, важна способность поверхности сохранять гладкость и антиадгезию. Если преобладает истирание, требуется больший запас износостойкости. Для участков с разными нагрузками можно использовать несколько марок футеровки.
Состав и размер сырья
Характер транспортируемого материала напрямую влияет на износ листов. Сырая глина действует на поверхность иначе, чем щебень или крупнокусковая руда. Мелкая фракция способна попадать в стыки и под вспученные кромки. Влажный материал налипает на повреждённые участки. Крупные острые куски оставляют порезы и вырывают материал возле креплений. Наиболее опасны твёрдые включения с острыми гранями. При движении они царапают футеровку. Если поверхность покрывается глубокими бороздами, сопротивление скольжению увеличивается, антиадгезия ухудшается. На повреждённых участках начинает зависать сырьё.
Учитывают не только основной продукт. В составе могут присутствовать металлические предметы, инертные материалы или другие посторонние включения. Даже редкий контакт с таким предметом способен повредить лист сильнее, чем длительное перемещение базового сырья.
Абразивность материала
СВМПЭ хорошо противостоит скользящему износу, когда нагрузка распределяется по площади. При прямом воздействии песка или мелких твёрдых частиц на высокой скорости механизм меняется и становится близким к пескоструйному, поэтому стандартный СВМПЭ может не подойти. В зоне интенсивного абразивного потока применяют керамику, износостойкую сталь или комбинированную защиту.
Нельзя оценивать ресурс только по лабораторному показателю износостойкости. В реальном оборудовании меняются влажность и фракционный состав. В сырье появляются примеси. Скорость движения тоже остаётся непостоянной. Практический срок службы часто определяют после первого периода эксплуатации. По фактическому износу можно понять, какая нагрузка приходится на каждый участок.
Высота падения и ударная нагрузка
Большое значение имеет высота, с которой сырьё попадает на футеровку: чем выше точка загрузки, тем больше энергия удара. При падении крупного куска лист может деформироваться даже на металлическом основании. Если под ним находится сварочный шов или другая неровность, нагрузка сосредоточится в одной точке. Повреждения часто появляются возле стыков и креплений, где рабочее сечение листа меньше: кромка может подняться, а отверстие — постепенно вытянуться.
В зоне прямого падения применяют отбойные элементы или амортизирующую подложку. Иногда участок защищают металлом или резиной. Футеровку из СВМПЭ устанавливают ниже, где сырьё уже движется вдоль поверхности. Увеличение толщины листа не всегда решает проблему. Толстая панель лучше сопротивляется прогибу, но при редком креплении нагрузка возле болтов может стать выше. Конструкцию нужно рассматривать целиком.
Скорость и объём потока
Ресурс зависит от количества материала, которое проходит по футеровке: одинаковый бункер может работать несколько часов в неделю или непрерывно принимать сырьё. Поэтому для оценки нагрузки полезнее учитывать не календарный срок, а фактический объём пропущенного материала, число рабочих циклов и продолжительность контакта.
Высокая скорость усиливает износ. Особенно быстро изнашиваются места изменения направления потока. Это переходы, сужения и нижние части течек. Подача рывками тоже создаёт дополнительную нагрузку. Сначала на стенку действует удар, затем материал начинает скользить. Такой режим отличается от равномерного движения сырья.
Влажность и налипание
Влажное сырьё само по себе не всегда сильнее изнашивает СВМПЭ, однако налипание меняет условия работы поверхности. На повреждённом или шероховатом участке образуется первый слой отложений, и новая масса движется уже не по полимеру, а по налипшему материалу. Поток становится неравномерным, из-за чего возникают локальные удары и зависания.
Зимой влага замерзает. Налипший слой становится плотнее. При механической очистке футеровку можно повредить ломом, ковшом погрузчика или другим инструментом. Для влажных и липких продуктов важна не только начальная гладкость листа. Поверхность должна сохранять антиадгезионные свойства по мере износа. Полимерная футеровка не предотвращает смерзание сырья внутри общей массы. Она уменьшает его сцепление со стенкой оборудования. Если груз смёрзся в крупный монолит, нагрузка при разгрузке всё равно может быть высокой.
Температура эксплуатации
Температура влияет как на размеры, так и на механические свойства футеровки, причём СВМПЭ расширяется и сокращается сильнее металлического основания. Если при монтаже не предусмотрены компенсационные отверстия и зазоры, при нагреве лист начинает выгибаться, а при охлаждении увеличиваются стыки и возле креплений возникают напряжения.
Учитывают не только температуру воздуха. Сырьё может быть нагретым. Поверхность оборудования на солнце тоже нагревается сильнее окружающего воздуха. Большинство основных марок Поликерамопласта на основе СВМПЭ рассчитано на длительную работу при температуре до 80 °C. Для более горячих сред материал подбирают отдельно. Низкая температура обычно не является основной причиной износа правильно выбранного СВМПЭ. Но при сильном морозе возрастает риск намерзания сырья и повреждения футеровки во время очистки.
Толщина листов
Толщину листа выбирают по нагрузке и конструкции оборудования. Слишком тонкая панель быстрее деформируется между точками крепления и при ударе может образовывать волну. Слишком толстая футеровка увеличивает массу, уменьшает полезный объём оборудования и сложнее устанавливается на криволинейную поверхность; при неправильной схеме крепления она также создаёт значительную нагрузку на болты и шпильки.
В кузовах и ковшах толщина зависит от размера куска и высоты загрузки. Для желобов и направляющих важнее скорость скольжения. В бункерах учитывают давление материала и расположение зон зависания. Нельзя выбирать толщину только с запасом. Иногда больший ресурс даёт не толстый лист, а правильное распределение марок по рабочей поверхности.
Геометрия оборудования
Износ редко распределяется равномерно: в бункере сильнее нагружаются нижняя часть и зона выгрузки, в течке — повороты и места изменения угла, а в кузове — зона загрузки и участок возле заднего борта. На пологой поверхности сырьё движется медленнее и чаще налипает, тогда как на крутой стенке скорость выше и усиливается скользящий износ. В узких переходах поток ускоряется, а в местах расширения может терять скорость и образовывать отложения.
Поэтому одной марки и толщины по всей площади иногда недостаточно. Нагруженные зоны усиливают. На участках налипания используют материал с более высокой антиадгезией. Такой подход позволяет приблизить срок замены разных панелей и не переплачивать за избыточные свойства на всей поверхности.
Качество металлического основания
Футеровка должна иметь ровную опору, поскольку острый сварочный шов или выступающий крепёж создают точечную нагрузку. При ударе СВМПЭ прогибается, и, если под ним находится выступ, в этом месте возникает повышенное напряжение. Со временем оно может привести к появлению вмятины, выпуклости, пореза или сквозного повреждения.
Перед монтажом основание очищают. Крупные наплывы сварки и острые края зачищают. Деформированные участки металла ремонтируют. Нельзя выравнивать лист сильной затяжкой болтов. В этом случае футеровка уже при установке работает с внутренним напряжением. Состояние металлоконструкции важно и после запуска. Если основание продолжает деформироваться или корродировать под листом, крепления могут потерять устойчивость.
Схема крепления
Даже правильно выбранный СВМПЭ быстро выйдет из строя при ошибках монтажа. Крепёж должен удерживать лист и при этом не мешать его температурному перемещению, поэтому в схеме предусматривают базовую точку, компенсационные отверстия и рассчитанные зазоры между панелями. Слишком редкое крепление приводит к прогибу, а слишком частое и жёсткое ограничивает расширение, поэтому шаг выбирают с учётом толщины листа и нагрузки.
Головки болтов и другие элементы крепления утапливают в поверхность. Выступающий металл крепежа мешает скольжению и принимает прямые удары сырья. Крепёж нельзя перетягивать. Под постоянным давлением полимер постепенно деформируется. Головка углубляется, после чего прижим ослабевает и появляется люфт. Правильная схема крепления особенно важна на вибропитателях, кузовах и другом подвижном оборудовании. Здесь на соединения действует постоянная переменная нагрузка.
Расположение стыков и защита кромок
Открытая кромка — один из самых уязвимых участков футеровки. Если поток движется навстречу торцу листа, сырьё начинает попадать под панель и постепенно отжимает её от основания. Кромка поднимается, крепёж разбивает отверстия, после чего повреждение быстро распространяется на соседние участки.
Листы укладывают по направлению потока. На наклонных стенках монтаж обычно начинают снизу. Верхняя панель перекрывает нижнюю так, чтобы не образовалась встречная ступень. Верхнюю входную кромку защищают металлической планкой. Она закрывает зазор между листом и стенкой. Стыки не должны быть полностью зажаты. Между панелями оставляют место для температурного расширения. Ширину зазора рассчитывают по размеру листа и рабочему диапазону температур.
Очистка и обслуживание
Футеровка уменьшает налипание, но не отменяет обслуживание оборудования, причём способ очистки напрямую влияет на срок её службы. Удары металлическим ломом повреждают рабочую поверхность, а острые кромки инструмента оставляют глубокие порезы. Особенно опасна очистка намерзшего слоя, когда оператор не видит расположение стыков и креплений.
Для удаления отложений применяют способы, которые не режут и не прокалывают СВМПЭ. Персонал должен знать, где находятся края панелей и зоны потайного крепежа. Футеровку периодически осматривают. Поднятая кромка или ослабленный болт сначала выглядят как небольшой дефект. Но через некоторое время под лист попадает сырьё, и панель приходится менять целиком.
Почему нельзя назвать точный срок без обследования
Срок службы футеровки складывается из нескольких видов нагрузки: в одном узле преобладает скользящее истирание, в другом лист разрушают удары, а в третьем основной причиной повреждения становится неправильное температурное перемещение. Лабораторное сравнение материалов помогает выбрать марку, но не воспроизводит всех условий конкретного производства.
На практике точность прогноза повышается после первого рабочего периода. Измеряют остаточную толщину и определяют скорость износа на разных участках. Проверяют состояние кромок и креплений. Наиболее нагруженные панели можно заменить материалом другой марки или увеличить их толщину. Иногда достаточно изменить направление стыка или установить отбойный элемент. Поэтому ресурс правильнее оценивать отдельно для каждой зоны. Общая цифра для всей футеровки часто скрывает локальные проблемы.
Как увеличить срок службы футеровки
Работу начинают с обследования оборудования: определяют, где происходит налипание, куда падает сырьё и какие участки изнашиваются быстрее. Затем подбирают марку и толщину материала, проектируют расположение листов, крепёж и температурные зазоры, а зоны прямого удара при необходимости защищают отдельно.
НПО «ГЕЛАР» производит несколько марок «Поликерамопласта» с разным соотношением антиадгезионных свойств и износостойкости. Специалисты подбирают материал для конкретного бункера, течки, желоба, кузова или ковша на основании чертежа либо эскиза оборудования и описания условий работы. Можно заказать готовые листы с обработанными отверстиями и комплектом крепежа; вместе с материалом предоставляется технологическая карта. Такой подход помогает избежать ошибок при установке и использовать ресурс футеровки без преждевременной замены.